-
E-mail
qd158@goodtechwill.com
-
Telefone
15066169235
-
Endereço
Quarto 101, Edifício 19, Hexing Park, Qingdao Netvale, 8, Tongshun Road, Distrito de Alta Tecnologia, Qingdao, província de Shandong
High Tech Scientific Instruments (Qingdao) Co., Ltd. (High Speed Rail Testing Instruments)
Teste de PVT de polímeros na aplicação de materiais não metálicos para veículos
Datas:2025-08-25Leia:1
PolímerosAplicação de testes PVT em materiais não metálicos para veículos
Instrumentos de teste ferroviário de alta velocidade
Recolha Para: À medida que a demanda do mercado cresce, os requisitos de desempenho para novos materiais são cada vez mais elevados, o processo de conversão de materiais em produtos é acompanhado de mudanças em temperatura, pressão e volume, estes parâmetros desempenham um papel muito importante na forma final do produto, como monitorar o processo de moldagem de produtos analíticosA mudança do estado P-V-T e a relação de qualidade dos produtos correspondentes, de modo a obter produtos de alta qualidade através do ajuste dos parâmetros do processo, este artigo, através da elaboração da tecnologia de teste de PVT de polímeros, espera ajudar o desenvolvimento de novos materiais e seus produtos e a produção de aplicações, contribuindo para o desenvolvimento de veículos de nova energia.
Palavras-chaveMateriais não metálicos para veículos, moldagem por extrusão por injeção,Teste PVT;
I. Preface:
Com o desenvolvimento contínuo da indústria de veículos de nova energia, os requisitos de materiais não metálicos para veículos estão se desenvolvendo em direção a alta precisão, alta funcionalidade, leveza, baixo custo e alto valor agregado, mas a velocidade atual de desenvolvimento de novos materiais é muito menor que a demanda do mercado, a precisão das dimensões, a precisão do peso, a estabilidade do trabalho e outros problemas que surgem no processo de conversão de materiais para produtos de precisão precisam de uma solução técnica mais conveniente e eficiente.
de polímerosParâmetros PVT, ou seja, a interação entre a pressão (P), volume (V), temperatura (T) do polímero, como propriedade básica do polímero, na produção, processamento e aplicação do polímero, etc., tem um papel muito importante. [1]- É.por polímerosO gráfico relacional PVT pode obter o efeito da temperatura, da pressão no volume relativo do polímero e obter uma visão intuitiva da densidade do polímero, do volume relativo, da compressibilidade, do coeficiente de expansão do volume, das equações de estado e muito mais. Através do estudo da relação PVT de polímeros, pode obter fenômenos relacionados com a pressão, densidade, temperatura e outros no processo de moldagem por injeção, analisar as causas de deformação, contração, bolhas, pontos de defeito e outros defeitos no processamento de produtos, desenvolver os melhores parâmetros de processo mais rapidamente, obtendo produtos de alta qualidade. Portanto, é necessário obter dados PVT mais precisos e práticos para previsões, avaliações, otimizações e cálculos mais precisos.
Dois.Princípio do teste PVT:
PolímerosO equipamento de teste PVT consiste principalmente em cilindros de teste, sistemas de transmissão de teste, sistemas de controle de aquecimento e refrigeração, sensores e sistemas de análise de coleta de dados. No teste, a quantidade fixa de polímeros é aquecida ou resfriada de acordo com a temperatura definida, você pode escolher usar o controle de temperatura de taxa, usar o resfriamento de fluxo de ar de quantidade analógica para aumentar a precisão do controle de temperatura, usar o servomotor para controlar a pressão do pistão de pressão de acordo com a pressão definida para manter a pressão constante, em seguida, usar a grade de alta precisão para detectar a mudança de volume do polímero quando a temperatura se expande ou se contrae, o processo garante a vedação do sistema, evita o vazamento e a entrada de ar para obter dados de densidade, coeficiente e outros.
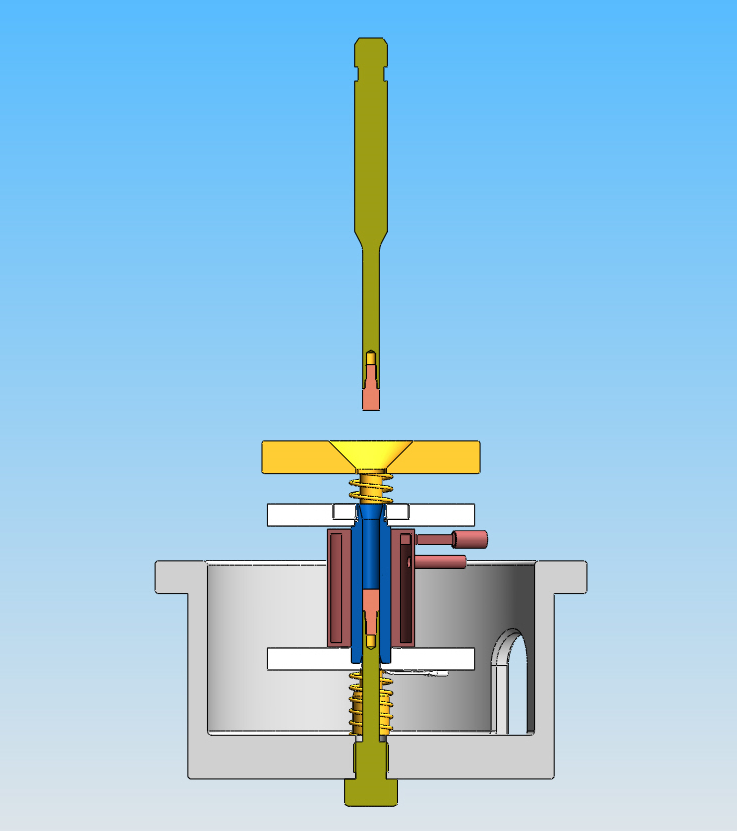
Gráfico1 PVTEstrutura do equipamento de testePrincípios
Três.Aplicação da Relação PVT
aplicação1:Extraído durante a injeçãoPVTCurva de mudança de estado;
No processo de moldagem por injeção, a fusão de plástico não newtoniana faz fluxo transitório não isotérmico na cavidade do molde, a fusão, por um lado, resfria rapidamente devido ao contato com o molde de baixa temperatura, por outro lado, devido ao efeito de corte de alta velocidade, gerando calor, durante este período, passou por diferentes processos de mudança de pressão, temperatura e taxa de corte.IntegralPara descrever o efeito das condições de processamento sobre as propriedades de fluxo da fusão, é necessário conhecer a viscosidade em várias condições (pressão, temperatura e taxa de corte)[2]materiais poliméricos durante o processo de moldagem, vários parâmetros materiais também passaram por uma série de mudançasA análise da relação de propriedade P-V-T pode encontrar o caminho de processamento correspondente na curva de relação PVT do material.
Tabela12] Parâmetros do processo de moldagem por injeção
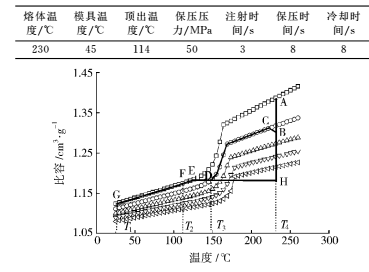
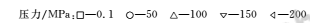
Gráfico2[2] PVTCurvas de estado e rotas de processamento de injeção
Gráfico2mostrado,A-B-C-D-E-F-GO percurso é através da tabelaGrãparâmetros do processo ePVTA curva descreve todo o processo de moldagem por injeção.O processo de injeção geralmente incluiAs seguintes etapas:
Plastificação: Figura A Ponto, indica o estado de fusão plastificada e à temperatura de fusão antes da injeção.aumento da pressão plastificante,Tempo de plastificaçãoaumento,Temperatura da fusãoelevação,Plastificação de boa qualidade, temperatura uniforme, mas eficiência de plastificaçãocair,A pressão das costas não é muito alta. Em geral, quanto mais baixa for a pressão, melhor não exceder.de 20 MPa.
A fase A-B é a fase de injeção de enchimento do material à temperatura de plastificação (T4). Se a pressão de injeção não for suficiente, é fácil gerar recessões no produto. Quando a pressão é alta, o produto é compactado.
Alternação de injeção para retenção de pressão: o segmento B-C é a mudança de enchimento para retenção de pressão. A mudança precisa é a chave para garantir a pressão na cavidade tipo, se a mudança for muito cedo, o moldagem deve ser concluído sob pressão de retenção, causando uma maior orientação de pressão de retenção; Alterar tarde demais, o aumento excessivo da pressão dentro da cavidade do molde pode levar a sobrecarregamento, o que pode gerar tensões internas e laterais do produto. Durante o processo de pressãoPorta de entradaA alta orientação gerada no local é muito desfavorável para a qualidade do produto, para reduzir a orientação de retenção de pressão, o material pressionado na cavidade do molde deve ser o menor possível na fase de retenção de pressão.
4. moldagem de resfriamento: o segmento C-D na linha isotrônica é o processo de resfriamento de pressão mantido do material dentro da cavidade do molde. A pressão de retenção não deve ser menor que a pressão de injeção, ligeiramente maior que a pressão de injeção, de modo a desempenhar o papel de retenção de pressão. Presão de retençãoaumento,Pressão da cavidadeaumento,Densidade do produtoaumento,Taxa de contraçãotornar-se pequeno,Tensão internaAumentar- É.O material dentro da cavidade do ponto D é resfriado a uma certa pressão.Porta de entradatemperaturaT3, Neste momento, a proporção correspondente é VD. A partir desse momento, o material não entrará mais na cavidade. O segmento D-E é um processo de resfriamento isobarico que resfria as mudanças de pressão dentro da cavidade determinante até a linha de pressão normal ser atingida.
5. molde aberto para o topo: seções E-F referem-se ao resfriamento do produto ao longo da linha de pressão normal para atingir a temperatura de topo T2, o produto para o topo. O ponto G é a temperatura ambiente, indicando que o produto retirado é resfriado a temperatura ambiente T1 sob pressão normal, completando todo o ciclo de moldagem por injeção. Neste momento, VG é a proporção de polipropileno a temperatura ambiente.
Pode-se ver da imagem,Existem muitos caminhos de processamento para a injeção,que passadiferentes condições de processo,TodosFaça com que cada moldagem por injeção chegue à linha de pressão normal no mesmo ponto, de modo que a mesma contração de volume pode ser alcançada para uma alta precisão dimensional, 利用A tecnologia de teste PVT permite escolher rapidamente o caminho de usinagem mais simples- É.
Deveusar2: parâmetros termodinâmicos dos polimeros obtidos pela equação de estado;
Descrição atual de polímeros em simulação de moldagem por injeçãoPVTAplicações Relacionais Ampliamente Corrigido Dual DomainTaitEquação de Estado. Através da direitaPVTRegressão não linear de dados de teste, obtendoTaitEquação de Estado.
A equação de estado permite obter parâmetros termodinâmicos de polimeros e fornece suporte a uma base de dados de parâmetros físicos de materiais para o software de simulação de moldagem por injeção, como a proporção do material, o coeficiente de expansão térmica, o coeficiente de compressão isotérmica e a temperatura de cristalização. Dependendo da precisão e confiabilidade dos parâmetros materiais, os resultados da simulação por computador podem variar do processo de moldagem real.
Através da direita9928Hdesse material.PVTEstudo de desempenho usando correção de duplo domínioTaitA equação de estado simula suas curvas,Como ilustrado3Podemos ver,300 bare600 barA curva ajustada sob as condições de pressão é basicamente consistente com a curva de teste real.
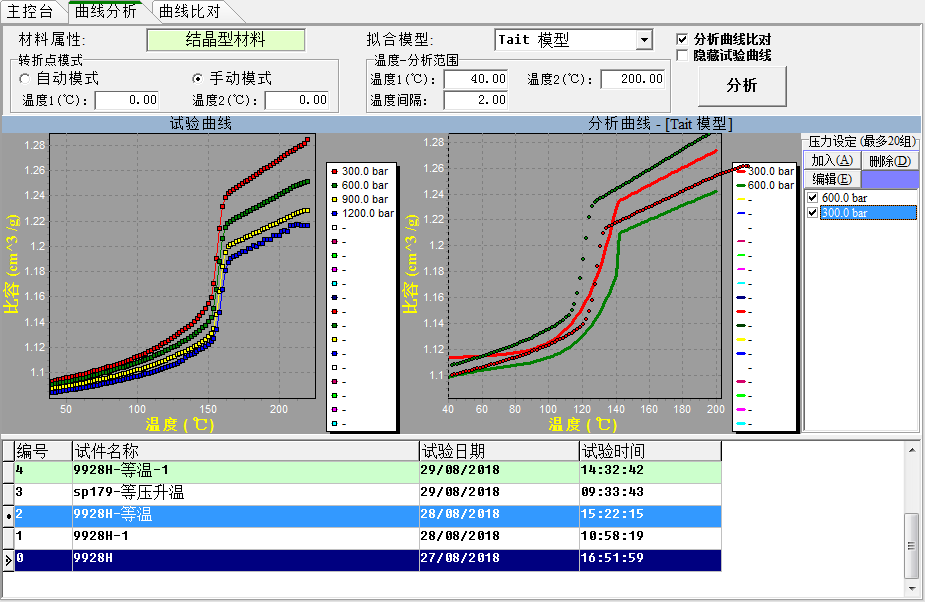
Gráfico3 Curvas de teste eTaitComparação de curvas de modelo
aplicação3: MediçãoConjuntotemperatura e pressão de mudança de fase;
|
|
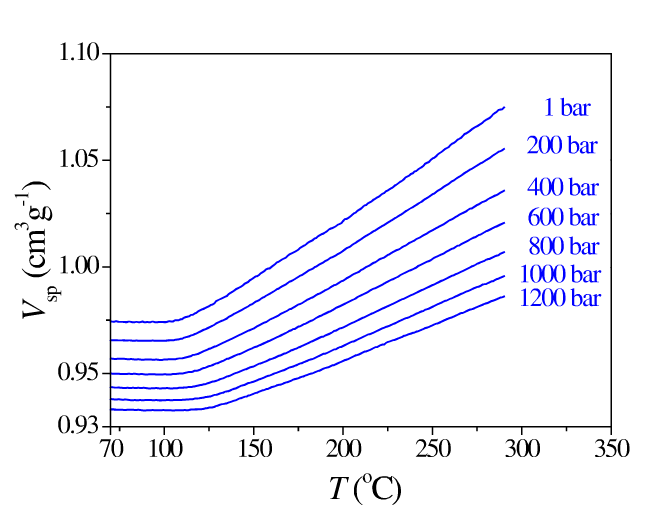
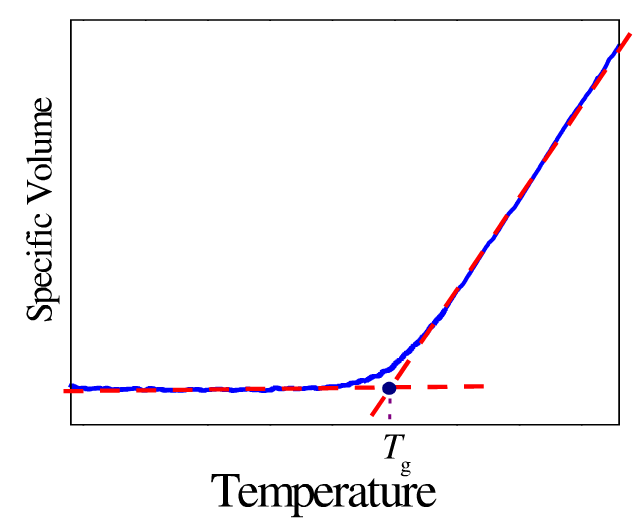
Gráfico4 ReuniãoConjuntocoisasTemperatura de transição de fase sob diferentes pressões
Como ilustrado4O teste de polímeros sob diferentes pressõesPVTCurva relacional, pode ser visto intuitivamente a temperatura de transição de fase do polímero em diferentes condições de pressão.
IV. Conclusão
Através dos polímerosPVTRelações.Teste,Não só é possível encontrar o melhor caminho de processo de produção, reduzindo a presença de produtos na produçãoAparência, tamanho, peso, etc.Problemas de qualidade e vários parâmetros físicos do material que podem ser obtidos através de equações de estado, fornecendo apoio a dados para a pesquisa teórica;PVTTesteEm combinação com o processo de produção real,podeMelhorar a eficiência da conversão de novos materiais em produção em massa, ajudar o desenvolvimento de materiais não metálicos e promover o avanço tecnológico e a inovação em veículos de nova energia no nosso país.
Referências:
[1] Yang Weimin, Wang Jian, Xipengcheng, Dingyumei, Progresso da pesquisa em tecnologia de teste de relacionamento PVT de polímeros, China Plastics, 2008, 22(2): 81-89.
[2] Li Feng, Sun Jing, Li Yongquan, Pesquisa sobre as propriedades flutuantes e relações PVT do polipropileno e suas aplicações na moldagem por injeção, China Plastics, 2012,26(6): 62-66.