-
E-mail
1019062891@qq.com
-
Telefone
18021603489
-
Endereço
Sala 108, Edifício 3, Parque Científico Xihui, 118, Rua Anyang, Distrito de Huichu, Suzhou
Weisite Technology (Suzhou) Co., Ltd
Princípio de funcionamento e otimização do processo de extrusora de fusão a quente de dois parafusos farmacêuticos
Datas:2025-12-02Leia:1
I. Princípio de funcionamento
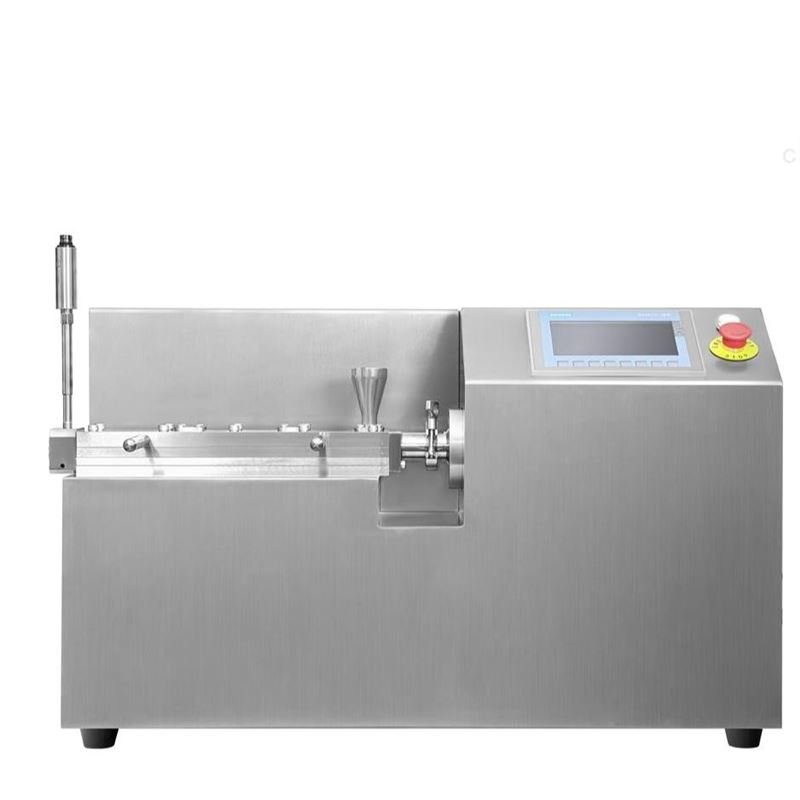
Extrusor de fusão a quente de dois parafusos farmacêuticosOs princípios fundamentais podem ser resumidos como:O transporte, corte, mistura e fusão de dois ou mais materiais (geralmente API, transportadores de polímeros, acessórios funcionais) dentro de um cilindro aquecido, através de dois parafusos que se engalam, giram em sentido simultâneo ou inverso, para formar uma fusão uniforme e contínua, que é finalmente extruida através da cabeça do molde e curada com resfriamento para obter a dispersão sólida ou complexo da forma desejada.
Seu fluxo de trabalho pode ser dividido em algumas etapas-chave:
1. Alimentação e área de transporte de sólidos
processo: pré-misturado bem misturado material de pó seco é adicionado a partir da porta de alimentação. No segmento inicial do parafuso, o material é transportado principalmente pela força mecânica gerada pela rotação do parafuso.
CaracterísticasA temperatura nesta área é baixa e o material permanece basicamente sólido. Os elementos de parafuso são geralmente componentes transportadores, com parafusos mais profundos para estabelecer pressão e evitar bloqueios prematuros de fusão do material.
Zona de fundição e plastificação
processoÀ medida que o material é transportado para a corrente abaixo, o aquecedor na parede externa do cilindro começa a aquecer o material. Ao mesmo tempo, o corte intenso do parafuso no material também produz uma grande quantidade de calor de atrito. Quando a temperatura do material atinge sua temperatura de transição de vidro ou ponto de fusão, começa a suavizar e fundir.
CaracterísticasA: Esta é uma das áreas mais importantes. Alterações na combinação de componentes de parafuso, introduçãoBloco de pinchamento. Os blocos de pinchamento produzem misturas radiais e axiais intensas, garantindo uma transferência de calor uniforme, fundindo e homogeneizando todos os componentes. O controle da temperatura nesta área é fundamental.
Zona de mistura e dispersão
processoEm estado de fusão, as vantagens únicas do parafuso duplo são aproveitadas ao máximo. O engajamento de dois parafusos produz um efeito de auto-limpeza, evitando a retenção e degradação do material no parafuso.
Distribuição MisturaAtravés da condução dos componentes roscados e da mudança rotativa, a estratosfera de fusão de diferentes componentes é constantemente esticada, dobrada, dividida e reorganizada, para alcançar uma distribuição uniforme macroscópica.
Mistura descentralizadaAtravés da força de corte poderosa do bloco, as partículas farmacêuticas difíceis de solver originalmente reunidas (API) são quebradas e dispersas uniformemente na fusão do polímero. Isso é essencial para a formação de dispersões sólidas amorfos e para a melhoria da solubilidade do medicamento.
CaracterísticasA força de corte e a eficiência da mistura nesta área determinam diretamente a qualidade do produto final.
4. Área de escape (opcional)
processoSe o material contém solventes voláteis, água ou substâncias de baixa molecularidade, um segmento de escape pode ser projetado no parafuso. Reduzindo a pressão do cilindro, esses voláteis escapam do material e são retirados pelo sistema de vácuo.
CaracterísticasÚtil para processos que requerem a remoção de solventes residuais ou a desnatação.
5. Zona de medição e pressão
processoNa proximidade da cabeça do molde, o parafuso do parafuso se torna raso, desempenha um papel de medição para controlar com precisão a quantidade de saída do material. Enquanto isso, a alta pressão é estabelecida ainda mais, forçando a fusão a passar pela cabeça do molde.
CaracterísticasGarantir a continuidade e a estabilidade da extrusão.
6. Extrusão e moldagem
processo: O fuso uniforme é extrudido através de cabeças de molde de formas específicas (por exemplo, matriz de cadeia, matriz de chapa). As barras ou laminados extrudidos são imediatamente transferidos para o sistema de refrigeração (refrigerado a água ou a ar) para curar rapidamente a moldagem.
Pós-tratamentoA extrusão curada é geralmente traída e cortada em partículas (Pellets) ou folhas finas para facilitar a operação de preparação posterior de prensa, enchimento de cápsulas e outras.
Otimização do processo
O objetivo da otimização do processo é obterBoa reprodutividade e qualidade estávelOs produtos, no centroGarantir que o medicamento seja uniformemente disperso no veículo em um estado óptimo (geralmente amorfo)Ao mesmo tempo, evite a degradação térmica e o corte excessivo. A otimização é realizada principalmente em torno dos seguintes parâmetros-chave:
Otimização da Formulação (Formulation Optimization)
É a base do sucesso.
Escolha do transportadorPolímeros comuns como HPMCAS, HPMC, PVP VA64, Soluplus, etc. O veículo adequado deve ser selecionado de acordo com as propriedades do API (ácido-alcalino, peso molecular) e a solubilidade alvo (dependente do pH ou não dependente do pH).
Características da APIA solubilidade inerente da API, o ponto de fusão, a estabilidade térmica, a dose, etc., afetam diretamente a janela do processo.
auxiliarPode ser adicionado um surfactante para melhorar a umidificação ou adicionado um plastificante para melhorar as propriedades mecânicas do extruido.
Otimização de Parâmetros de Processo (Process Parameter Optimization)
Este é o principal meio de regulação da tecnologia de extrusão de fusão a quente.
•Baixo demais: o material não pode ser completamente fundido, mistura desigual, com pontos brancos. •Alto demaisPode levar à degradação térmica do API ou do veículo e à recristalização do medicamento. •OtimizaçãoDa porta de alimentação à cabeça do molde, a temperatura geralmente aumenta em forma de escada. Procurar algo que garanta a fusão sem causar degradação.Temperatura eficaz baixa- É. | ||
•Velocidade elevada: corte forte, bom efeito de dispersão, mas alta produtividade e curto tempo de permanência; Pode causar sobreaquecimento e degradação. •Velocidade baixa: corte fraco, mistura pode ser insuficiente, mas a permanência é longa e favorece a transferência de calor e a reação. •OtimizaçãoNa premissa de garantir a mistura uniforme, a escolha pode satisfazer a capacidade de produção e não causar degradaçãoVelocidade efetiva baixa- É. | ||
•Taxa de enchimento muito altaA pressão dentro do cilindro é excessiva, o que pode causar resgate ou sobrecarga do motor. •Taxa de preenchimento muito baixaO material permanece dentro do cilindro por muito tempo, o que também pode levar à degradação. •OtimizaçãoNormalmente ajustado com a velocidade do parafuso para manter uma taxa de enchimento estável e moderada (geralmente entre 50% e 80%). | ||
•Ángulo do blocoQuanto menor o ângulo (por exemplo, 30 °), mais forte o corte, melhor o efeito de dispersão; Quanto maior for o ângulo (por exemplo, 60°), a distribuição é misturada. •Ángulo erradoAlterar o fluxo de materiais para melhorar a mistura. •Otimização: Projete a combinação apropriada de parafusos de acordo com o tamanho de partícula e a dureza da API. Para APIs difíceis de descentralizar, é necessário adicionar segmentos de bloco de alta resistência ao corte após a área de fusão. | ||
•OtimizaçãoAjustando a combinação de parafusos e a velocidade de rotação, procure obterDistribuição estreita do tempo de permanênciaIsso garante que todos os materiais passam pela mesma história de processamento e melhora a consistência entre lotes. |
Monitoramento em linha e controle de qualidade (In-line Monitoring & QC)
Espectro Raman / NIRPode ser instalado no cilindro para monitorar em tempo real a transformação cristalina da API (de amorfo para cristal) e a uniformidade da concentraçãoDetecção de liberação em tempo real- É.
Monitoramento de torqueReflete a pressão dentro do cilindro e a viscosidade do material. Uma mudança súbita no torque pode indicar uma interrupção da alimentação, uma má fusão ou degradação.
Monitoramento de pressãoA estabilidade da pressão diante da cabeça do molde é a chave para garantir a forma e a qualidade da extrução.
III. Resumo e vantagens
Princípio de funcionamento:Quente +Corte +Mistura =Fusão uniforme →Extrução de moldagem- É.
Núcleo de otimização de processo: regulamentação sistemáticaTemperatura, velocidade, alimentação, combinação de parafusosOs quatro principais elementos, emQualidade do produto (solubilidade, estabilidade)、Eficiência de ProduçãoeRobilidade do processoencontrar o melhor equilíbrio.
Principais vantagens da extrusão a quente farmacêutica:
Melhoria significativa da solubilidade e biodisponibilidade de medicamentos difíceis de solver(principalmente através da formação de dispersões sólidas amorfos).
Produção contínua: Alta eficiência, fácil de ampliar, em conformidade com os conceitos de QbD e GMP.
Sem solvente necessárioEcológico, evitando problemas de resíduos de solventes.
Integração de operações de várias unidadesMesclagem, granulação, produção, etc. podem ser feitos em um passo.
Boa vedaçãoReduzir a exposição à poeira e melhorar o ambiente de trabalho.
Em suma, a extrusão de fusão a quente de dois parafusos farmacêuticos é uma poderosa tecnologia de plataforma, cuja aplicação bem sucedida depende de uma compreensão profunda da fórmula, operação precisa do equipamento e otimização científica do processo.