- Telefone
-
Endereço
No. 128, Tongxing North Road, Distrito de Beihai, Chongqing
Categorias do produto
Chongqing Danduo Technology Co., Ltd

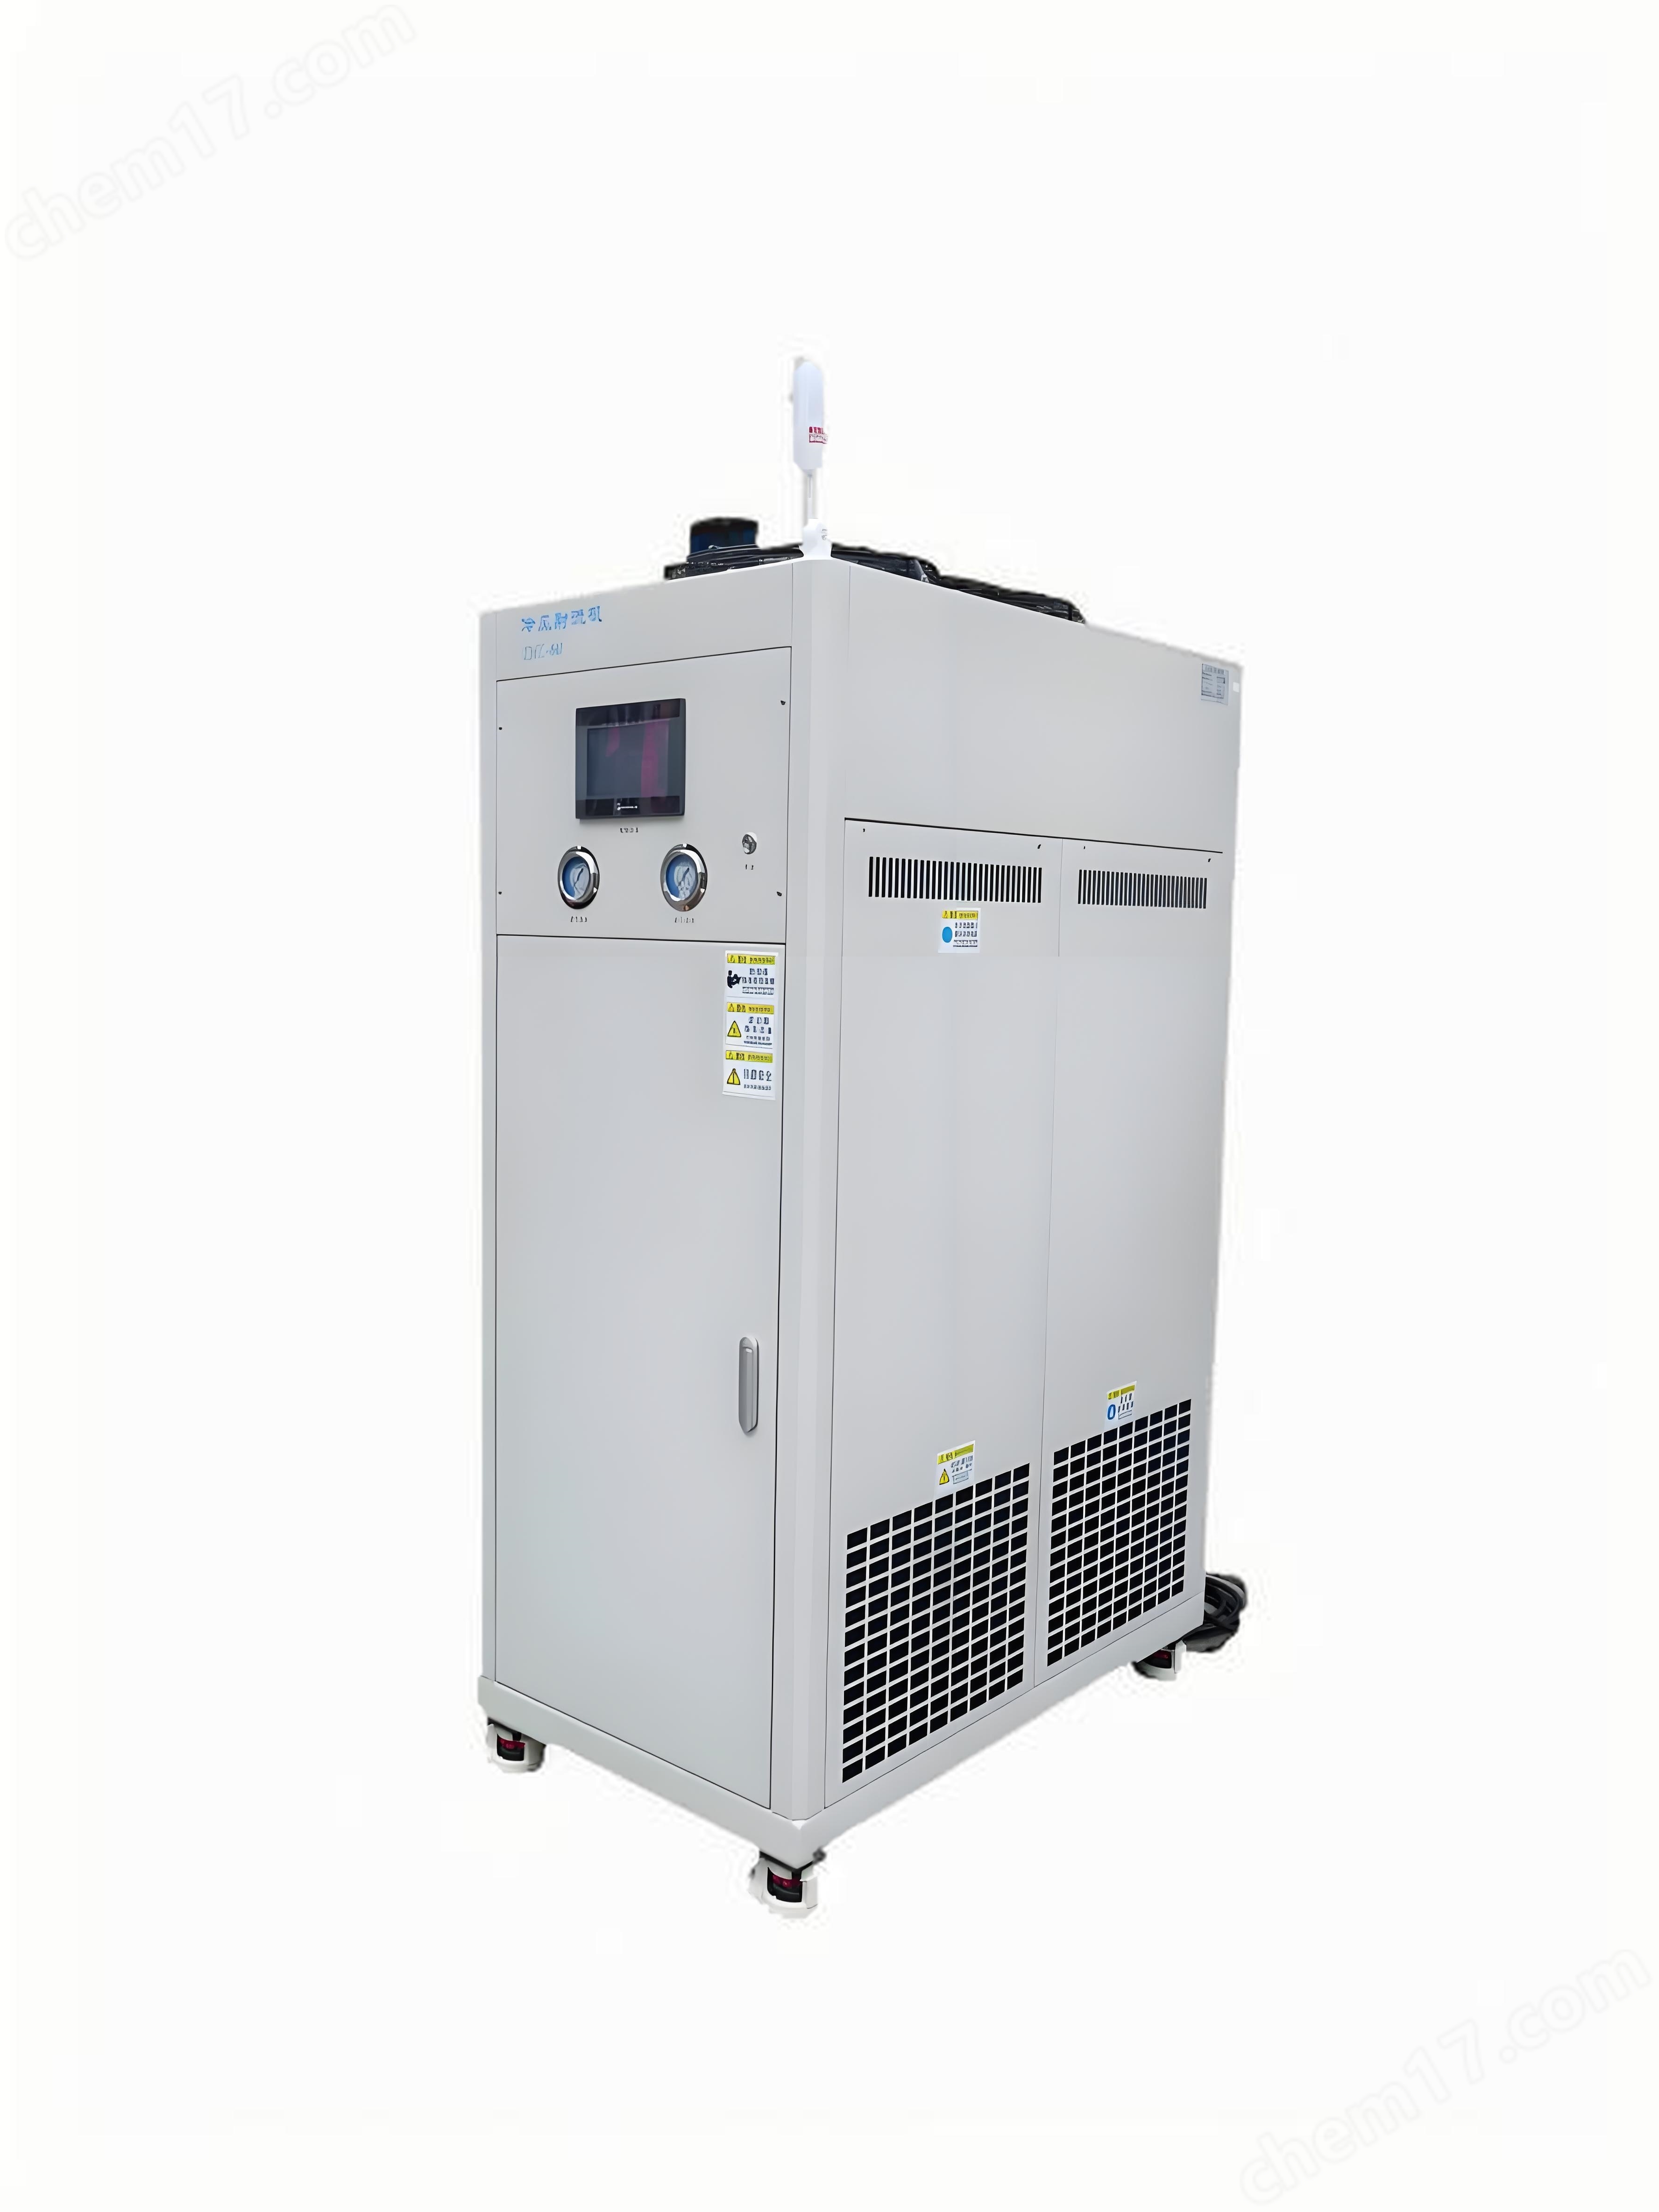
Torneamento a baixa temperatura de cristal
NegociávelAtualização em05/06
- Modelo
- Natureza do fabricante
- Produtores
- Categoria do produto
- Local de origem
Visão geral
O processo de trabalho principal do processamento de torneamento a baixa temperatura do cristal pode ser dividido em cinco fases-chave de pré-tratamento de peças de trabalho, construção de ambiente a baixa temperatura, definição de parâmetros de corte, execução de corte a baixa temperatura, detecção de qualidade de processamento, o objetivo principal é melhorar o desempenho de corte de materiais através de ambientes a baixa temperatura, ao mesmo tempo que controla a precisão de processamento e a qualidade da superfície.
Detalhes do produto
Torneamento a baixa temperatura de cristalO processo de trabalho principal pode ser dividido em cinco fases-chave de pré-tratamento de peças de trabalho, construção de ambiente de baixa temperatura, definição de parâmetros de corte, execução de corte a baixa temperatura, detecção de qualidade de processamento, o objetivo principal é melhorar o desempenho de corte de materiais através de ambientes de baixa temperatura, ao mesmo tempo que controla a precisão de processamento e a qualidade da superfície.
1. pré-tratamento da peça de trabalho:
Tratamento de fragilidade a baixa temperatura
Refrigere as peças de trabalho, tais como materiais metálicos, cerâmicos ou cristalinos, de -20°C a -150°C para induzir a fragilidade do material a baixa temperatura.
Métodos típicos:
Immergulho de nitrogênio líquido: mergulhe a peça de trabalho em um tanque de nitrogênio líquido por pelo menos 10 minutos e retire-a após a vaporização intensa do nitrogênio líquido (redução da fumaça branca) para garantir que a temperatura geral da peça de trabalho seja uniforme.
Placa de congelamento eletrônico: usando o princípio de refrigeração de diferença de temperatura de semicondutores, a peça de trabalho é resfriada diretamente por meio de um reator elétrico de primeiro grau (-30 ° C) ou um reator elétrico de segundo grau (-70 ° C), ao mesmo tempo que a peça de trabalho é congelada na placa de congelamento com gelo de película líquida especial, para alcançar a integração de fixação e resfriamento.
Fixação e posicionamento de peças
Fixe rapidamente as peças pré-arrefecidas no cartucho da máquina-ferramenta ou na mesa de trabalho para evitar que a temperatura aumente e a fragilidade desapareçam.
Para usinagem de precisão, como materiais cristalinos, é necessário usar fixações de alta precisão e ajustar as posições axiais (eixo Z) e radiais (eixo X) da peça de trabalho para garantir o alinhamento do ponto de corte com a ferramenta.
Segundo, a construção do ambiente de baixa temperatura de processamento de torneamento de cristal:
Escolha do meio de refrigeração
Nitrogeno líquido: pureza de até 99,999%, através da bomba de nitrogênio líquido e através de pequenos tubos redondos metálicos para a área de corte, para alcançar o resfriamento extremamente baixo de -196 ° C.
Gases de baixa temperatura: tais como ar comprimido ou nitrogênio são refrigerados a -40 ° C a -80 ° C pelo sistema de refrigeração, através da injeção do bocal para a interface de corte, adequado para materiais sensíveis ao nitrogênio líquido.
Mistura líquida a baixa temperatura: injetar nitrogênio líquido no álcool para obter líquido a baixa temperatura de -90 ℃, aplicável ao método de refrigeração por imersão.
Classificação de refrigeração
Tipo de refrigeração externa: somente a superfície da peça de trabalho ou da ferramenta é resfriada, a temperatura interna ainda é alta e é adequada para a usinagem grosseira.
Refrigeração interna: transportar fluido de baixa temperatura através do furo interno da ferramenta ou do canal interno da peça de trabalho, tornando toda a área de corte uniforme e com um melhor efeito de corte, adequado para a finação.
Resfriamento contínuo: resfriamento contínuo de toda a peça de trabalho ou área de corte, com bom efeito de resfriamento, mas com alto consumo de energia.
Resfriamento intermitente: resfriado apenas parcialmente durante o corte, adequado para materiais sensíveis à temperatura.
Controle de temperatura e feedback
Use sensores de temperatura para monitorar a temperatura da área de corte em tempo real e ajustar o volume de injeção de fluido de baixa temperatura através de um controlador de feedback para manter a temperatura alvo (por exemplo, -50 ° C).
Quando o controlador de alimentação antecipada detecta uma mudança na potência de entrada do sistema de processamento, o fluxo é ajustado automaticamente para compensar as flutuações de temperatura.
Definição de parâmetros de corte:
Selecção de máquinas e ferramentas
Máquina-ferramenta: Torno horizontal de precisão, velocidade do eixo 25-1600r / min, volume de alimentação 0,05-1,50mm / r, para atender às necessidades dinâmicas de corte a baixa temperatura.
Ferramenta: Use a ferramenta fria interna (por exemplo, brocas frias internas, fresas) para garantir que o fluido de baixa temperatura chegue diretamente à interface de corte. Para materiais cristalinos, ferramentas de diamante são necessárias para reduzir danos subsuperficiais.
Otimização dos parâmetros de corte
Velocidade de corte: o aumento da fragilidade do material a baixas temperaturas pode aumentar a velocidade de corte adequadamente (por exemplo, 200-500m / min) para reduzir a força de corte, mas é necessário evitar que a velocidade excessiva leve a uma recuperação da temperatura.
Quantidade de alimentação: ajustado de acordo com a dureza do material, geralmente 0,05-0,2 mm / r para equilibrar a eficiência de corte e a rugosidade da superfície.
Tamanho da faca: controle de 0,1-1,0 mm durante a usinagem de precisão, evitando uma força de corte excessiva que cause deformação da peça de trabalho ou quebra da ferramenta.
Execução de corte a baixa temperatura:
Injeção de fluidos a baixa temperatura
Após a inicialização da máquina-ferramenta, abra o tanque de nitrogênio líquido ou a válvula de gás de baixa temperatura e alinhe o meio de resfriamento através do bocal para a área de deformação de corte (por exemplo, a posição de contato da superfície da faca frontal com os troços).
O ângulo de injeção é geralmente de 30 °-45 °, a distância do ponto de corte é de 10-30 mm para garantir que o meio de resfriamento cobra uniformemente a interface de corte.
Monitoramento do processo de corte
Observe em tempo real a força de corte, a temperatura de corte e a forma das peças, ajustando o fluxo de resfriamento ou os parâmetros de corte para otimizar o efeito de usinagem.
Para materiais cristalinos, é necessário controlar rigorosamente a vibração de corte para evitar rachaduras subsuperficiais ou defeitos de posição errada.
Eliminação e limpeza
Fluido a baixa temperatura lava a área de corte para facilitar a eliminação de pedaços e evitar cortes secundários.
Após a conclusão do processamento, limpe a superfície da peça de trabalho com álcool ou água deionizada para remover o meio de resfriamento residual.
Teste de qualidade de processamento:
Detecção de rugosidade da superfície
Medindo a rugosidade da superfície (valor de Ra) com um contorómetro ou microscópio de força atômica (AFM), o corte a baixa temperatura geralmente reduz o valor de Ra a menos de 0,8 μm.
Análise microestrutural
Observar a microestrutura da superfície processada por microscópio eletrônico de varredura (SEM) ou microscópio eletrônico de transmissão (TEM) para avaliar a refinação do grão, a espessura da camada de endurecimento de processamento e a distribuição de tensão residual.
Resultado típico: corte a temperatura ultra-baixa pode refinar o tamanho do grão da superfície, reduzir a espessura da camada de endurecimento de processamento, ao mesmo tempo que aumenta a tensão de pressão residual da superfície e melhora a vida de fadiga.
Teste de desempenho
Teste de dureza, teste de fadiga ou teste de propriedades ópticas (como a transmitência de cristal) para verificar a melhoria das propriedades dos materiais com cortes a baixa temperatura.
Produto semelhante Recomendar

